Consulenza sul prodotto
Il tuo indirizzo email non verrà pubblicato. I campi obbligatori sono contrassegnati *


Parti di macchine agricole con stampaggio a freddo: una base per la durabilità
06 agosto 2025Cosa dovresti sapere sul gruppo del blocco guida del sincronizzatore?
06 agosto 2025Perché le parti del cambio degli autobus sono fondamentali per le prestazioni del veicolo?
06 agosto 2025Parti del cambio per veicoli commerciali: una guida completa alle tendenze del mercato e alla manutenzione
06 agosto 2025Una trasmissione a doppia frizione completa un cambio di marcia in circa 30 millisecondi, ma il conducente sente un buon cambio solo quando il sincronizzatore DCT ha fatto prima il suo lavoro. Prima che il manicotto si blocchi sull'ingranaggio target, il sincronizzatore deve annullare la differenza di velocità tra ingranaggio e albero, assorbire l'inerzia della frizione e del gruppo ingranaggi e fornire un innesto pulito. Ottieni quella sequenza giusta e lo spostamento sarà impercettibile. Se sbagli, il cambio stride, geme o sviluppa un innesto ritardato che rende infelice il traffico stop-and-go.
Le parti di sincronizzazione interna sono più difficili da reperire rispetto ai cambi completi, quindi gli acquirenti valutano il prezzo, i tempi di consegna e le prove tecniche. La qualità dei materiali, il controllo dimensionale e la cronologia della produzione separano un sincronizzatore DCT affidabile da un ripiego. Questa guida copre la funzione, i punti di usura e i controlli del fornitore che contano.
Un sincronizzatore DCT è il dispositivo di attrito e bloccaggio che adatta la velocità di rotazione di un ingranaggio di trasmissione al suo albero prima che l'innesto a denti si innesti.
Gli ingranaggi in un DCT si trovano in presa costante, ciascuno gira liberamente sul proprio albero finché un mozzo sincronizzatore non lo blocca. Le due frizioni gestiscono il lato motore, ma ogni coppia di ingranaggi necessita comunque di equalizzazione della velocità prima di poter trasportare il carico, in tre fasi:
Quei passaggi si ripetono decine di migliaia di volte. In un DCT bagnato a 7 velocità nel servizio di consegna in città, i turni cumulativi superano i 100.000 prima di una revisione importante, con il sincronizzatore che assorbe un carico di energia diverso ad ogni turno.
Due frizioni sostituiscono il piede del conducente; non sostituiscono il sincronizzatore.
La frase "doppia frizione" induce alcuni acquirenti a pensare che il sincronizzatore sia opzionale. Ciascuna coppia di ingranaggi sui due alberi di ingresso necessita ancora del proprio meccanismo di bloccaggio e senza un sincronizzatore i denti del cane innescherebbero un ingranaggio che gira centinaia o migliaia di giri al minuto più velocemente del suo albero. Il risultato è il martellamento dei denti, i turni mancati e la rapida usura del mozzo.
I sincronizzatori DCT devono anche superare la resistenza dell'olio all'interno di un alloggiamento della frizione bagnato. La coppia residua del pacco frizione ancora in rotazione aggiunge un carico che il cono deve gestire ad ogni cambio, spingendo il componente ben oltre il suo compito parti del montante del sincronizzatore nei cambi manuali.
Ogni gruppo sincronizzatore DCT contiene la stessa famiglia funzionale: cursore, blocco guida, elemento di arresto e anello o cono di bloccaggio. Raramente il fallimento appare tutto in una volta; si presenta prima come usura misurabile in una di queste parti.
| Component | Ruolo | Primi segni di usura |
| Cursore o puntone | Trasmette la forza della forcella all'anello di bloccaggio | Usura del gradino, arrotondamento dei bordi, adattamento allentato nella fessura del mozzo |
| Blocco guida | Individua il cursore e centra l'assieme | Incisione sulla faccia laterale, sovradimensione dimensionale |
| Smettere di bloccare | Limita la corsa dell'anello, definisce la sensazione del cambio | Vaiolature da impatto, bordi fessurati |
| Perno e molla di arresto | Tenere il cursore in posizione neutra e impegnata | Affaticamento primaverile, proliferazione delle punte dei perni |
| Anello o cono di bloccaggio | Genera coppia di attrito per l'adattamento della velocità | Vetri, scanalature del cono usurate |
Il cursore e il blocco guida sono le parti in acciaio più soggette a usura in un sincronizzatore DCT. I cursori stampati a freddo con flusso controllato del grano sopravvivono a cicli elevati meglio dei pezzi grezzi lavorati perché l'orientamento delle fibre segue il contorno del pezzo invece di essere tagliato attraverso di esso.
 Gruppo cursore sincronizzatore di precisione con elasticità della molla stabile Questo gruppo cursore stampato offre dimensioni stabili e prestazioni della molla, supportando cambi di marcia fluidi nelle trasmissioni manuali e automatiche. Il suo design leggero e ad alta resistenza è adatto alle autovetture e agli autocarri leggeri. Visualizza il prodotto →
I gruppi di blocchi guida richiedono un controllo stretto della larghezza. Un blocco maggiorato di 10 micron rallenta i cambi di marcia a freddo aumentando l'attrito nelle cave del mozzo; Sottodimensionato di 10 micron invita a un rumore al minimo. La finestra di destra viene fissata empiricamente durante l'approvazione del campione.
I sincronizzatori DCT lavorano di più rispetto alle parti manuali in tre modi: frequenza di cambio più elevata, intervallo di temperatura dell'olio più ampio e maggiore assorbimento cumulativo di energia per chilometro.
Cambio al ritmo del conducente da uno a due turni per chilometro nel traffico misto. La velocità di innesto viene impostata manualmente e con il piede della frizione e il sincronizzatore si raffredda tra un cambio e l'altro mentre funziona in un involucro energetico ristretto.
Cambio regolato da algoritmo da tre a cinque turni per chilometro, con intervalli brevi fino a 12 secondi in modalità sportiva. La parte funziona continuamente a una temperatura dell'olio più elevata, senza feedback del conducente per ammorbidire l'innesto.
Il risultato pratico è circa il triplo dell’energia cumulativa assorbita per lo stesso chilometraggio del veicolo, motivo per cui le parti del sincronizzatore DCT utilizzano acciai a temprabilità più elevata e un controllo del trattamento termico più rigoroso rispetto ai vecchi prodotti con cambio manuale.
La qualità del materiale e il processo di formatura determinano se una parte del sincronizzatore sopravvive a 100.000 turni di città o si guasta a 20.000.
Dominano tre percorsi di formatura: stampaggio a freddo, metallurgia delle polveri e lavorazione CNC. La stampatura a freddo vince quando il volume giustifica l'attrezzatura e la parte consente l'allineamento del flusso del grano. Il metallo in polvere si adatta alla geometria multilivello complessa con una valutazione meccanica leggermente inferiore. La lavorazione CNC è per prototipi e piccole serie.
La stampaggio a freddo produce cursori con una struttura a grana continua che resiste al carico sui bordi tipico degli spostamenti DCT, motivo per cui rimane il percorso preferito per le parti di sincronizzatori ad alto volume. Un tipico DCT bagnato a 7 velocità cambia a circa 6.000 giri al minuto e un sincronizzatore deve annullare le differenze di velocità mostrate di seguito ad ogni cambio di marcia superiore:
Differenza di velocità gestita per cambio di marcia superiore: DCT su bagnato a 7 velocità, punto di cambio a 6.000 giri/min
Un blocco guida con la tolleranza di larghezza e la finitura superficiale corrette mantiene la forza del cambio costante dall'avviamento a freddo alla temperatura operativa massima. Questa consistenza separa una parte rettificata e misurata da una che è solo stampata e sbavata.
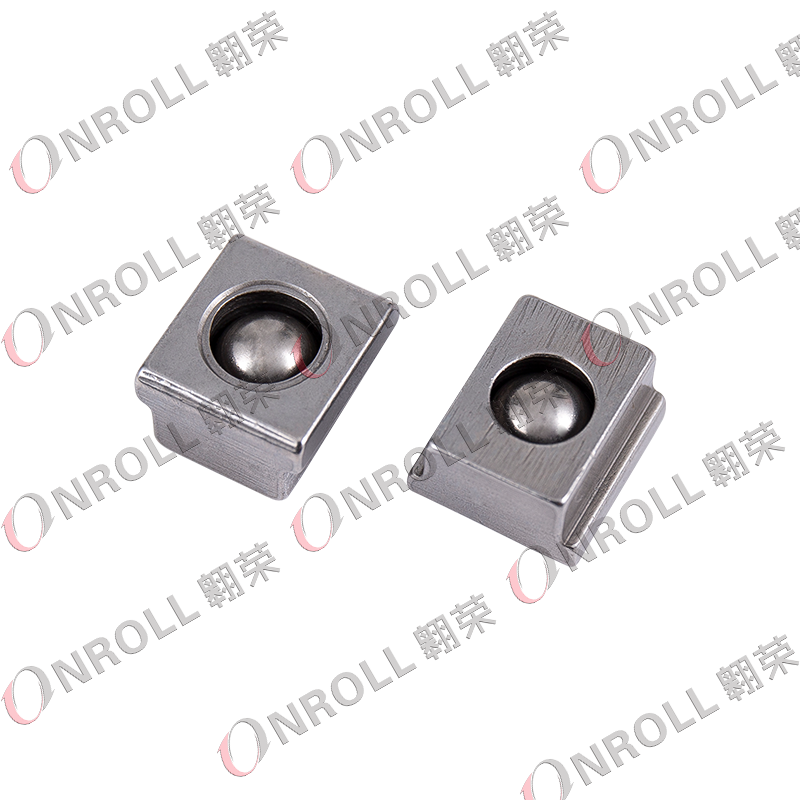 Gruppo blocco guida sincronizzatore con sfera in acciaio integrata Dotato di una sfera in acciaio integrata, questo blocco guida riduce la resistenza del cambio per cambi di marcia più fluidi. La trafilatura e la lavorazione a freddo preservano la resistenza dell'acciaio facilitando al tempo stesso l'assemblaggio in tutti i riduttori dotati di sincronizzatore. Visualizza il prodotto →
La scelta di un fornitore di sincronizzatori DCT si riduce a quattro controlli che separano una fabbrica in grado di produrre da un intermediario commerciale.
Lo stesso fornitore può consolidare l'hardware DCT correlato, come staffe e perni di bloccaggio, accorciando la base di fornitura e riducendo il trasporto in entrata. Una staffa DCT ha una tolleranza inferiore rispetto a un cursore, ma protegge comunque il percorso del cablaggio e le posizioni della linea dell'olio, quindi la precisione dimensionale è importante.
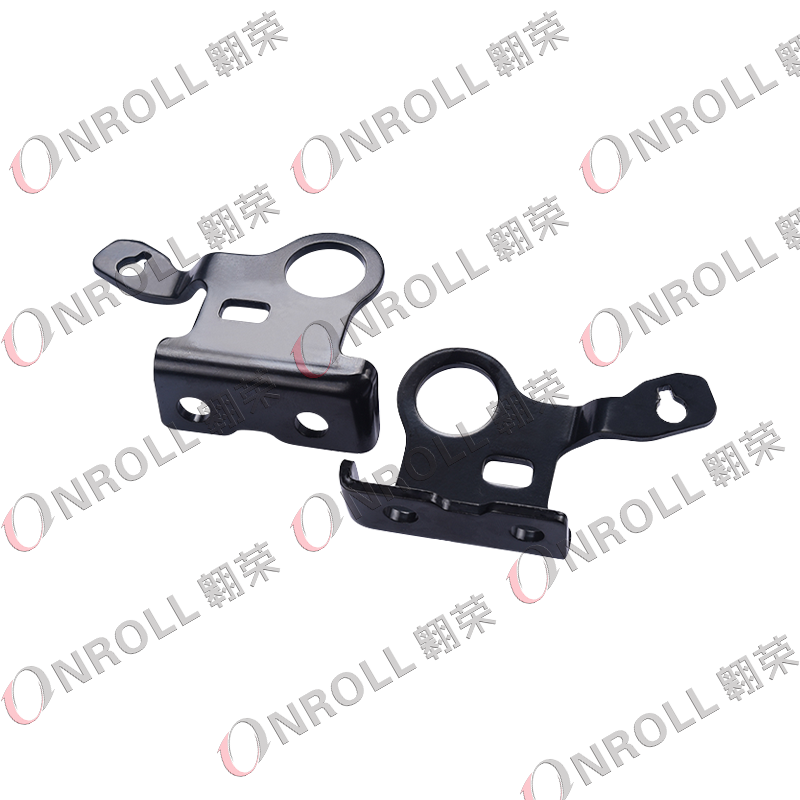 Staffa DCT OEM per il consolidamento dell'hardware di trasmissione Una staffa DCT affidabile di un produttore certificato IATF 16949, che offre precisione dimensionale per la protezione del cablaggio e della linea dell'olio. Ideale per i clienti che desiderano consolidare i componenti di trasmissione correlati. Visualizza il prodotto →
Jiaxing OnRoll Machinery Co., Ltd. (On-Roll) rientra in questo profilo: 4.000 metri quadrati di stabilimento produttivo a Jiaxing, processi certificati IATF 16949, test automatizzati sulle dimensioni e sulle molle e una storia di produzione dei cursori sincronizzatori che risale al 1992. On-Roll è entrata nella catena di fornitura OEM per i programmi di riduttori cinesi nel 2008 e offre produzione a contratto attraverso i suoi Fabbrica dell'OEM linea.
SÌ. Ciascuna coppia di ingranaggi in un DCT ha il proprio gruppo sincronizzatore. Le due frizioni gestiscono la coppia dal motore al cambio, ma i sincronizzatori equalizzano la velocità tra ciascuna marcia e il suo albero prima che l'innesto a denti li blocchi insieme.
Il principio di funzionamento è lo stesso, ma i sincronizzatori DCT cambiano più spesso, assorbono più energia cumulativa e funzionano senza modulazione della forza di innesto da parte del conducente. Sono quindi specificati con materiali più duri, tolleranze più strette e cursori e blocchi guida più robusti.
In un DCT a 7 velocità mantenuto, un gruppo sincronizzatore in genere dura più della frizione a bagno d'olio, con una durata compresa tra 100.000 e 200.000 chilometri nella guida mista. L'uso intenso in città, il basso livello dell'olio e il controllo del lancio aggressivo riducono drasticamente questa cifra.
I segni più comuni sono uno stridore ovattato durante i rapidi cambi di marcia, l'inserimento ritardato della prima o della retromarcia e un tintinnio metallico al minimo. Ognuno di questi dovrebbe innescare un'ispezione prima che il danno secondario raggiunga i denti dell'ingranaggio.
Il tuo indirizzo email non verrà pubblicato. I campi obbligatori sono contrassegnati *

(+86)-191 0581 0729
(+86)-137 5830 1558