Consulenza sul prodotto
Il tuo indirizzo email non verrà pubblicato. I campi obbligatori sono contrassegnati *


Parti di macchine agricole con stampaggio a freddo: una base per la durabilità
06 agosto 2025Cosa dovresti sapere sul gruppo del blocco guida del sincronizzatore?
06 agosto 2025Perché le parti del cambio degli autobus sono fondamentali per le prestazioni del veicolo?
06 agosto 2025Parti del cambio per veicoli commerciali: una guida completa alle tendenze del mercato e alla manutenzione
06 agosto 2025Una trasmissione che fatica al secondo o terzo turno, o un'unità ricostruita che scende dalla quinta sotto carico, di solito si guasta per una ragione strutturale: il parti di sincronizzatori automobilistici all'interno hanno superato i loro limiti dimensionali. I cursori, i montanti, gli anelli di bloccaggio e i blocchi guida assorbono il carico di ogni singolo turno; quando perdono precisione, l'innesto delle marce diventa un impatto metallo su metallo invece di un abbinamento a velocità controllata.
I ricostruttori e i team di qualità OEM che specificano i componenti del sincronizzatore devono sapere come funziona ciascuna parte, quale modalità di usura ne termina la durata di servizio e quali prove un fornitore dovrebbe fornire prima di essere approvato.
Un gruppo sincronizzatore è un sistema meccanico di adattamento della velocità: equalizza la velocità di rotazione di un ingranaggio e del suo albero prima che i denti del cane si blocchino insieme, e lo fa in frazioni di secondo ad ogni turno.
Quando il conducente sposta la leva, la forcella del cambio fa scorrere il manicotto lungo le scanalature del mozzo. I montanti a molla premono l'anello di bloccaggio contro il cono di attrito dell'ingranaggio; l'attrito del cono annulla la differenza di velocità; l'anello quindi indicizza i suoi denti interni e il manicotto scorre sopra i denti dell'ingranaggio fino a bloccarlo completamente. Il giunto completato trasporta la coppia del motore attraverso il manicotto, il mozzo e l'albero.
Tre geometrie determinano la qualità del cambio più di ogni altra cosa: l'altezza radiale dei montanti, la distanza tra la manica e le scanalature del mozzo e l'angolo del cono dell'anello di bloccaggio. Quando un montante perde altezza, l'anello vede meno forza assiale, la finestra di sincronizzazione si allarga e il conducente avverte un innesto ritardato o irregolare.
Ogni sincronizzatore utilizza quattro gruppi di componenti portanti, ciascuno con un percorso di produzione diverso e una diversa modalità di usura dominante.
Il cursore è la parte spinta dalla forcella del cambio. I suoi denti scanalati interni si bloccano sui denti dell'ingranaggio alla fine del cambio e qualsiasi arrotondamento degli smussi dei denti cambia la sensazione del cambio da precisa a vaga. Sfregamenti sulle facce della scanalatura e bordi smussati deformati sono normali segni di usura. I cursori sono solitamente forgiati a polvere o lavorati e rasati, quindi carburati.
 Gruppo cursore sincronizzatore stampato per trasmissioni manuali Questo gruppo cursore è realizzato mediante stampaggio a stampo per dimensioni stabili ed elasticità della molla. È adatto ad autovetture e autocarri leggeri e il suo design leggero e ad alta resistenza mira a migliorare la fluidità del cambio. Visualizza il prodotto →
I puntoni, chiamati chiavi o blocchi di spinta, sono i segmenti caricati a molla che trasportano la forza di spostamento assiale dal cursore all'anello di bloccaggio. Tre montanti si trovano a 120 gradi di distanza nelle fessure del mozzo e la loro geometria del bordo controlla la velocità con cui l'anello preme sul cono. La piegatura a freddo è il metodo di produzione standard poiché la grana dell'acciaio segue il contorno del pezzo, migliorando la resistenza al collasso del bordo in caso di impatti ripetuti.
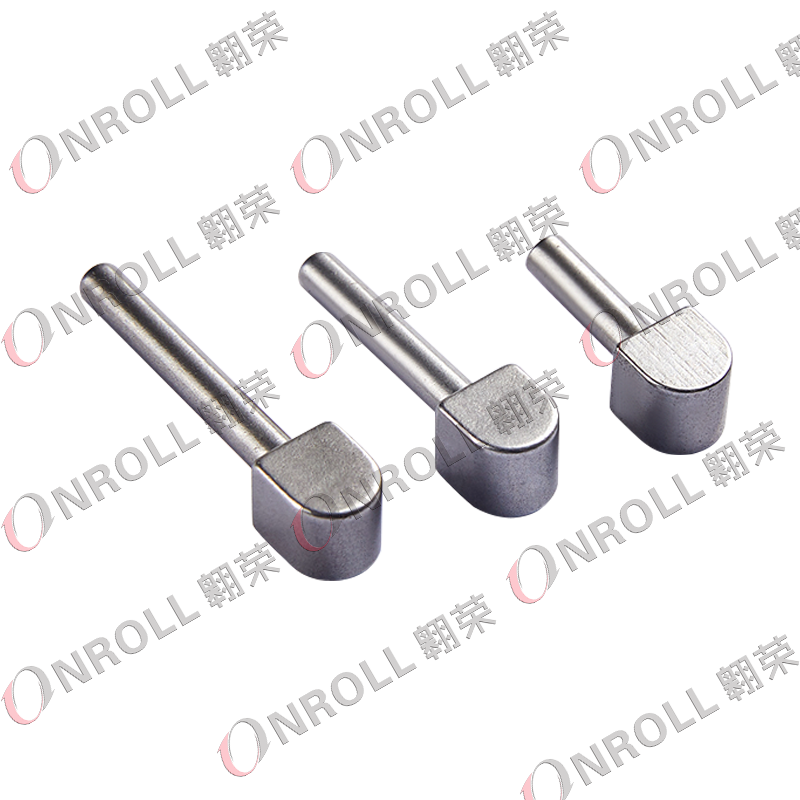 Blocco di spinta del sincronizzatore a testa fredda per trasmissioni commerciali Formato mediante stampaggio a freddo e lavorazione meccanica, questo blocco di spinta mantiene la resistenza meccanica riducendo i costi. È destinato a cambi commerciali ad alto carico e trasmissioni secondarie. Visualizza il prodotto →
I blocchi guida mantengono i montanti allineati all'interno delle fessure del mozzo; i blocchi di arresto limitano la corsa del manicotto. Entrambi sopportano carichi d'urto durante turni rapidi o mancati, e il primo danno appare come deformazione plastica e segni di pallinatura. I fornitori li stampano a freddo o li lavorano da acciaio legato e induriscono le superfici di lavoro.
 Blocco di arresto del sincronizzatore a testa fredda che impedisce il rilascio del cursore Questo blocco di arresto utilizza lo stampaggio a freddo per una produzione efficiente e un risparmio sui costi. La sua struttura semplice limita la corsa del cursore, aiutando a prevenirne il rilascio durante i cambi di marcia. Visualizza il prodotto →
L'anello bloccante è l'elemento di attrito che produce la sincronizzazione. Ha una superficie di attrito conica e denti di bloccaggio che bloccano il manicotto fino a quando le velocità non corrispondono. Ottone, bronzo e acciaio sinterizzato sono materiali comuni; rigature del cono e denti di bloccaggio usurati sono le cause principali della maggior parte dei reclami di collisione degli ingranaggi.
| Component | Funzione primaria | Tipico percorso di produzione | Modalità di fallimento dominante |
| Cursore (manicotto del cambio) | Trasferisce il carico della forca del cambio attraverso le scanalature del mozzo ai denti dell'ingranaggio | Forgiatura a polvere, lavorazione meccanica e rasatura, cementazione | Sfregamento della scanalatura e usura dello smusso |
| Puntoni (chiavi) | Premere l'anello di bloccaggio contro il cono dell'ingranaggio | Stampaggio a freddo con cementazione | Crollo dei bordi e perdita di altezza |
| Guida e blocca i blocchi | Mantenere i montanti allineati e limitare la corsa della manica | Stampaggio a freddo o lavorazioni fuori standard | Deformazione da impatto e pallinatura |
| Anello bloccante | Superficie di attrito che corrisponde alla velocità dell'ingranaggio | Forgiatura ottone o bronzo, acciaio sinterizzato | Intaccatura del cono e usura dei denti |
Le parti del sincronizzatore si guastano a causa di meccanismi di usura prevedibili, non di rotture casuali. Il meccanismo dominante è controllato dal ciclo di lavoro, dalle condizioni dell'olio e dal comportamento del cambio.
Il traffico stop-and-go indossa per primo il cono dell'anello di bloccaggio, poiché il cono svolge la maggior parte del lavoro di attrito a basse velocità. Il chilometraggio in autostrada consuma i bordi dei montanti e gli smussi delle maniche a causa di ripetuti impegni ad alto carico. L'olio contaminato accelera ogni modalità incorporando particelle nelle superfici relativamente morbide dell'anello.
Quota di reclami sulla qualità del turno per componente sincronizzatore guasto
Distribuzione rappresentativa da una revisione dello smontaggio di cambi manuali ricostruiti; le quote effettive variano in base al ciclo di lavoro, alle condizioni dell'olio e allo stile di cambio.
Il metodo di produzione decide la resistenza alla fatica e la consistenza del lotto di una parte del sincronizzatore. La piegatura a freddo è il percorso consolidato per puntoni, perni e blocchi guida ad alto volume; la lavorazione rimane rilevante per prototipi e piccole serie.
La piegatura a freddo trasforma il filo metallico in una forma quasi netta a temperatura ambiente, mantenendo la grana dell'acciaio che scorre lungo il contorno della parte. Il montante risultante resiste alla flessione e agli urti meglio della stessa geometria ricavata da barra, e un set di matrici stabilizzato mantiene tolleranze strette per lunghi cicli di produzione. Il compromesso è l’investimento in attrezzature e lo sforzo necessario per cambiare la geometria tra le varianti.
Una linea dedicata alla ricalcatura a freddo è un forte segnale di qualità per un produttore di componenti per sincronizzatori. Jiaxing OnRoll Machinery Co., Ltd., un fornitore cinese che produce cursori sincronizzatori dal 1992 e gestisce linee di lavorazione a freddo e non standard per parti di cambi di passeggeri, commerciali e autobus, è un esempio calzante. La sua gamma comprende cursori sincronizzatori, gruppi di blocchi guida, cursori in plastica e componenti del cambio con testata a freddo per programmi OEM.
Un produttore di componenti per sincronizzatori è qualificato sulla base di prove documentate, non di materiale di marketing. Verificare il sistema di qualità, la tracciabilità dei materiali, il reporting dimensionale e la stabilità del processo prima del primo lotto di campioni.
Un guasto sul campo di una parte del sincronizzatore costa centinaia di volte il suo prezzo unitario, quindi l'approvvigionamento spetta ai team di qualità e ingegneria tanto quanto agli acquisti. I passaggi seguenti corrispondono alle prove che un fornitore certificato IATF 16949 può già produrre.
Per la geometria personalizzata, Produzione a contratto OEM segue un percorso di qualificazione separato. Il coinvolgimento del team di ingegneri del produttore fin dalla fase di disegno riduce le successive sorprese di tolleranza, in particolare per i pezzi grezzi stampati a freddo e le parti del sincronizzatore non standard.
Rettifica significa che le velocità degli ingranaggi sono ancora diverse quando i denti del cane tentano di bloccarsi. Le cause più comuni sono un cono dell'anello di bloccaggio usurato, montanti che hanno perso altezza, una superficie di attrito smaltata o olio con proprietà di attrito degradate. Uno smontaggio normalmente mostra segni di sfregamento sul cono e sui bordi arrotondati del montante.
Sostituire l'insieme. Uno smusso della manica usurato è abbinato al profilo del dente dell'anello usurato e la combinazione di nuovi montanti con un anello usurato mantiene il modello di scontro originale. Il set comprende il mozzo, il manicotto scorrevole, i montanti, le molle e l'anello di bloccaggio ed è il modo standard per evitare una ricostruzione di ritorno.
Per lo stesso tipo di acciaio, una parte stampata a freddo offre normalmente una migliore resistenza alla fatica perché il flusso del grano segue la geometria e non viene tagliato dalla lavorazione. La lavorazione rimane pratica per prototipi, piccole serie e caratteristiche non deformabili. Per puntoni e blocchi di spinta ad alto volume, la rotta a freddo è la strada più forte.
Inviare il disegno o un campione fisico, l'applicazione del riduttore, il volume annuo stimato, le specifiche del materiale, la gamma di durezza richiesta e, per i programmi di riparazione, una descrizione del guasto attuale. Un produttore di stampaggio a freddo può quindi valutare se la geometria può essere formata e quale capacità dimensionale può essere garantita.
Il tuo indirizzo email non verrà pubblicato. I campi obbligatori sono contrassegnati *

(+86)-191 0581 0729
(+86)-137 5830 1558