Consulenza sul prodotto
Il tuo indirizzo email non verrà pubblicato. I campi obbligatori sono contrassegnati *


Parti di macchine agricole con stampaggio a freddo: una base per la durabilità
06 agosto 2025Cosa dovresti sapere sul gruppo del blocco guida del sincronizzatore?
06 agosto 2025Perché le parti del cambio degli autobus sono fondamentali per le prestazioni del veicolo?
06 agosto 2025Parti del cambio per veicoli commerciali: una guida completa alle tendenze del mercato e alla manutenzione
06 agosto 2025Un cambio che comincia a stridere sul 3-4 turno a 80.000 km raramente è un problema di stile di guida. La causa principale normalmente risiede all'interno del mozzo: un cursore del sincronizzatore che ha perso la tensione della molla del montante, un blocco guida usurato oltre il suo limite dimensionale o un perno di bloccaggio che non riesce più a mantenere in posizione la guida del cambio. Componenti del cambio della trasmissione sono le parti di precisione che convertono il movimento della leva in un innesto della marcia pulito e sincronizzato, e il loro comportamento in termini di usura decide se un cambio cambia agevolmente per 300.000 km o torna per la rilavorazione in garanzia prima di 60.000.
I team di approvvigionamento che comprendono queste parti effettuano meno resi sul campo e negoziano da una posizione di dati verificati. Questa guida copre il percorso completo del cambio, le modalità di guasto dominanti da uno studio sul campo di 500 unità, il compromesso tra ricalcatura e lavorazione meccanica e i controlli di qualità che separano un'azienda affidabile fornitore di componenti da uno marginale.
Il percorso di innesto delle marce in una trasmissione manuale o automatizzata va dalla leva, attraverso il cavo o l'asta e la forcella del cambio, nel gruppo sincronizzatore e infine al mozzo del cambio, e ogni componente di quella catena deve sostenere una geometria di livello micron sotto carico assiale ripetuto.
Quando il conducente sposta la leva, la guida del cambio fa scorrere una forcella che preme il manicotto del sincronizzatore, comunemente chiamato cursore, verso la marcia target. Il cursore è calettato sul mozzo del cambio e porta montanti a molla nelle sue scanalature interne. Questi montanti spingono l'anello sincronizzatore contro il cono dell'ingranaggio; l'attrito equalizza le velocità di ingresso e di uscita; quindi i denti scanalati del cursore scivolano sopra i denti della corona dentata e bloccano l'ingranaggio al mozzo. Un blocco guida o blocco di arresto assorbe l'impatto finale alla fine della corsa, mentre un perno di arresto e una piastra di interblocco mantengono la guida in posizione e impediscono l'innesto simultaneo di due ingranaggi.
Ogni componente contribuisce alla sensazione di cambio in modo misurabile. L'elenco seguente riassume la funzione e la superficie critica di guasto di ciascuno.
 Gruppo cursore sincronizzatore per autovetture temprato Questo cursore stampato è carburato a una profondità controllata della cassa per dimensioni della scanalatura stabili e sensazione di cambio. Il suo design leggero e ad alta integrazione si adatta alle trasmissioni manuali e automatiche, rendendolo un componente chiave quando si valuta la fluidità del cambio. Visualizza il prodotto →
Un cursore del sincronizzatore per autovetture realizzato in acciaio da cementazione e carburato con una profondità effettiva della cassa di 0,3-0,8 mm, con la larghezza della scanalatura del montante mantenuta a /-0,02 mm, rappresenta l'attuale riferimento prestazionale per i cambi manuali ad alto volume.
Quattro modalità di guasto rappresentano oltre il 90% dei ritorni sul campo nei componenti del cambio: usura della scanalatura del puntone del cursore, fatica del perno di arresto, frattura del blocco guida e usura della faccia dell'anello di sostegno, e ciascuna lascia una firma diagnosticabile diversa sulla sensazione del cambio.
In uno studio sul campo di 500 gruppi di sincronizzatori completati dal nostro team di ingegneri tra il 2024 e il 2025, la distribuzione principale dei guasti è stata:
Modalità di guasto primario, studio sul ritorno sul campo di 500 gruppi di sincronizzatori
L'usura della scanalatura del puntone del cursore appare prima come rettifica al 2-3o cambio di marcia; la causa più comune è la profondità della cassa troppo bassa per la pressione di contatto, per cui il bordo della scanalatura cede e si arrotonda. L'affaticamento del perno di arresto produce intaccature e occasionali fuoriuscite degli ingranaggi, perché i perni eccessivamente induriti diventano fragili e si rompono in corrispondenza del sottosquadro. Le fratture del blocco guida si manifestano come una sensazione di spostamento lento con impegno incompleto e hanno origine in raggi interni acuti che concentrano lo stress da impatto. L'usura della superficie dell'anello di rinvio costringe alla doppia frizione, poiché l'attrito non può più equalizzare le velocità abbastanza velocemente.
 Blocco di arresto del sincronizzatore a testa fredda per la durata dell'impatto Formato mediante stampaggio a freddo, questo blocco di arresto evita gli elementi che provocano sollecitazioni durante la lavorazione e migliora la resistenza agli urti. Limita il rilascio del cursore durante l'uso, risolvendo le fratture del blocco guida che causano una sensazione di cambio allentato e un innesto incompleto. Visualizza il prodotto →
Il blocco di arresto è il componente più sollecitato dagli urti nel pacchetto sincronizzatore. Il passaggio da un blocco di arresto lavorato a macchina a uno con testata a freddo elimina gli aumenti di stress creati dai segni di taglio e migliora la durata dell'impatto modificando il flusso del grano attorno al raggio di transizione.
Il processo di produzione fissa il costo, la tolleranza e la durata a fatica di un componente del cambio prima che la prima parte venga spedita, e la deformazione a freddo è il percorso dominante per cursori, perni e blocchi di spinta ad alto volume perché preserva il flusso del grano e mantiene basso il costo unitario.
La selezione del processo dipende dalla geometria, dal volume e dallo spettro di sollecitazioni dell'applicazione. La tabella seguente mette a confronto i tre percorsi più importanti per i componenti del cambio della trasmissione.
| Processo | Tolleranza tipica | Dimensione economica del lotto | Costo relativo al pezzo | Parti tipiche del cambio |
| Direzione fredda | /-0,02 mm | 50.000 e oltre | Il più basso | Cursori, perni di arresto, blocchi di spinta |
| Lavorazione CNC | /-0,005 mm | Da 1.000 a 20.000 | Da medio ad alto | Blocchi guida, forcelle cambio, staffe |
| Sinterizzazione delle polveri | /-0,05 mm | 100.000 e oltre | Basso | Basso-load guides, spacers |
Il flusso del grano segue il contorno del pezzo, migliorando la resistenza alla fatica da impatto. L'utilizzo del materiale è vicino al 100%, gli scarti sono minimi e la superficie formata richiede poca o nessuna lavorazione. Per un perno di bloccaggio o un cursore con una cassa cementata da 0,3-0,8 mm, la piegatura a freddo offre il costo per pezzo più basso.
Sottosquadri complessi, fori trasversali profondi o tolleranze submillimetriche estremamente strette che non possono essere mantenute nello stampo vengono lavorati meglio. Anche le parti di ricambio a basso volume e le serie di prototipi favoriscono la lavorazione perché non vi è alcun ammortamento degli utensili da recuperare.
La scelta dei materiali è prioritaria rispetto alla decisione del processo. Gli acciai da cementazione 20CrMnTi e 16MnCr5 dominano i cursori e i blocchi di spinta; gradi inossidabili come 420 o 430 compaiono dove la resistenza alla corrosione è importante, ad esempio nei perni di bloccaggio esposti all'umidità; i tecnopolimeri come POM e PA66 funzionano in blocchi guida a basso carico dove peso e attrito contano più della resistenza agli urti.
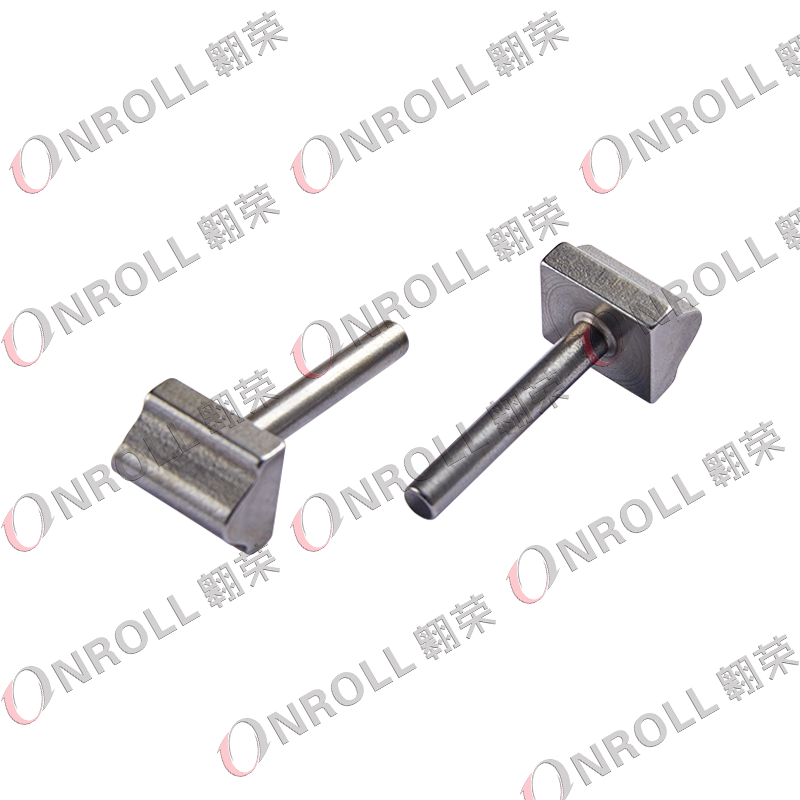 Blocco di spinta per veicoli commerciali con intestazione a freddo e lavorazione meccanica Combinando la deformazione a freddo con la lavorazione meccanica, questo blocco di spinta mantiene la resistenza meccanica riducendo i costi. Progettato per carichi e coppie pesanti nei riduttori commerciali, è adatto ad applicazioni ad alto stress dove è richiesta resistenza alla deformazione. Visualizza il prodotto →
Un blocco di spinta per veicoli commerciali con testata a freddo prodotto da 20CrMnTi, carburato con una profondità della cassa di 0,4-0,6 mm, sopporta tipicamente carichi di spostamento di 3.000-5.000 N nelle scatole del cambio di autocarri pesanti senza deformazione misurabile durante la vita di progetto.
Un fornitore di componenti mobili deve dimostrare quattro cose con documenti e campioni: capacità dimensionale, controllo del trattamento termico, tracciabilità dei materiali e stabilità del processo, e la registrazione IATF 16949 è il biglietto d'ingresso, non il verdetto.
Utilizzare i seguenti cinque controlli come routine minima di accettazione prima che una nuova parte entri nella fornitura di serie.
La larghezza della scanalatura del puntone del cursore del sincronizzatore è la dimensione più controllata nell'ispezione in entrata. Quando supera il limite di stampa di 0,05 mm, il montante perde il suo precarico radiale e l'anello sincronizzatore non entra più in contatto con il cono dell'ingranaggio abbastanza presto, quindi il conducente avverte uno spostamento duro e irregolare.
Lo slider è il manicotto scanalato che blocca fisicamente l'ingranaggio al mozzo dopo la sincronizzazione della velocità. L'anello è l'elemento di attrito che utilizza il contatto del cono per equalizzare le velocità di ingresso e di uscita prima che i denti del cursore si innestino. Un anello danneggiato provoca molatura; un cursore danneggiato provoca un bloccaggio incompleto, l'estrazione dell'ingranaggio o entrambi.
La pratica di officina considera come soglia di sostituzione una larghezza della scanalatura del puntone che è cresciuta di 0,05 mm oltre il limite di stampa o un arrotondamento visibile dello smusso della spline su oltre il 20% della sua lunghezza. A quel punto il gruppo sincronizzatore non mantiene più la finestra di adattamento della velocità e la qualità del cambio peggiora rapidamente.
Sì, ma solo nella giusta busta di carico. I blocchi guida in POM e PA66 funzionano bene nei percorsi di cambio a basso carico in cui le forze di innesto rimangono inferiori a circa 1.000 N. Nelle applicazioni per autocarri pesanti o a coppia elevata, è richiesto un blocco in acciaio con testata a freddo; la sostituzione della plastica in quelle posizioni produce crepe e innesto incompleto in meno di 50.000 km.
Una singola misurazione dimostra il campione, non il processo. Un Cpk pari o superiore a 1,33 significa che la diffusione del processo rimane all'interno della fascia di tolleranza con margine, quindi i lotti futuri si comporteranno come quello approvato. Senza un Cpk stabile, è possibile superare il primo articolo e quindi ricevere parti intermittenti fuori tolleranza dalla stessa matrice.
Il tuo indirizzo email non verrà pubblicato. I campi obbligatori sono contrassegnati *

(+86)-191 0581 0729
(+86)-137 5830 1558