Consulenza sul prodotto
Il tuo indirizzo email non verrà pubblicato. I campi obbligatori sono contrassegnati *


Parti di macchine agricole con stampaggio a freddo: una base per la durabilità
06 agosto 2025Cosa dovresti sapere sul gruppo del blocco guida del sincronizzatore?
06 agosto 2025Perché le parti del cambio degli autobus sono fondamentali per le prestazioni del veicolo?
06 agosto 2025Parti del cambio per veicoli commerciali: una guida completa alle tendenze del mercato e alla manutenzione
06 agosto 2025Un cambio manuale fluido dipende da diversi piccoli componenti di precisione che lavorano insieme. Uno di questi componenti è il blocco di spinta del sincronizzatore , una parte compatta utilizzata in alcuni progetti di sincronizzatori per aiutare a controllare il movimento e il carico del meccanismo di sincronizzazione durante l'inserimento della marcia.
Sebbene il componente possa sembrare semplice, la sua geometria, le superfici di contatto, la consistenza dimensionale e le proprietà del materiale possono influenzare la risposta alla sincronizzazione e la qualità del cambio. Per i produttori di cambi, i fornitori di sincronizzatori, i ricostruttori di trasmissioni e i distributori aftermarket, capire come funziona un blocco di spinta è importante anche quando si valuta l'usura, si identificano le parti di ricambio o si acquistano componenti personalizzati.
Jiaxing OnRoll Machinery Co., Ltd. produce sincronizzatori e componenti di trasmissione per applicazioni automobilistiche. La sua produzione di blocchi di spinta del sincronizzatore si combina stampaggio a freddo con successiva lavorazione per migliorare l’efficienza produttiva mantenendo le caratteristiche meccaniche richieste del componente.
Un blocco di spinta del sincronizzatore è un piccolo componente situato all'interno o adiacente al meccanismo mozzo e manicotto di alcuni gruppi sincronizzatori di trasmissione. La sua posizione e forma precise variano a seconda del design della trasmissione e del sincronizzatore.
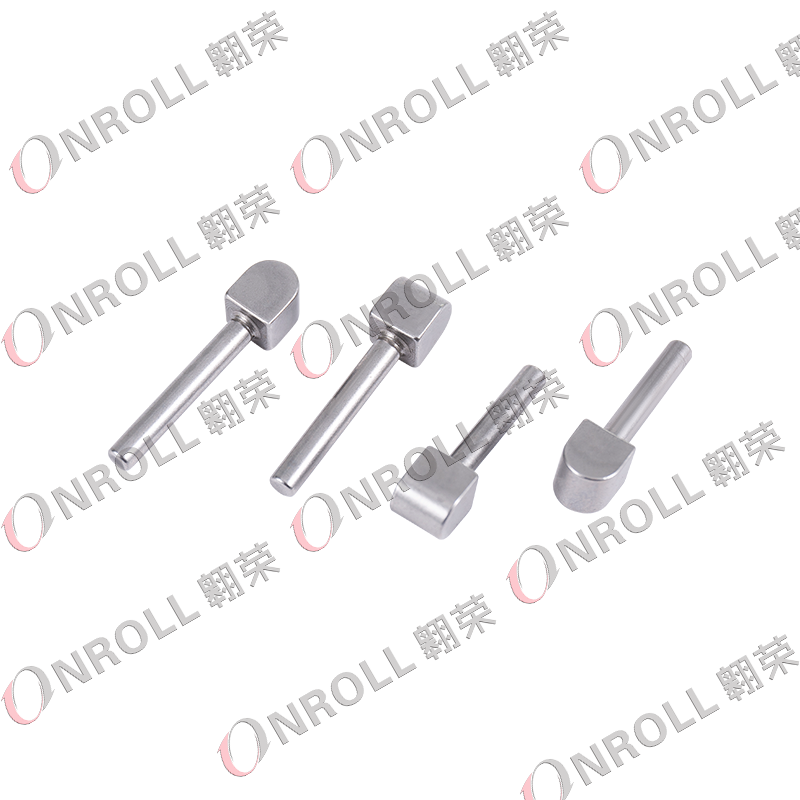
Anche la terminologia può creare confusione. A seconda del produttore e della documentazione tecnica, i componenti correlati possono essere descritti come a blocco di spinta del sincronizzatore, key, strut, insert, slider, or guide block . Questi termini non dovrebbero essere trattati automaticamente come intercambiabili perché la loro geometria e le loro funzioni operative possono differire.
Un tipico gruppo sincronizzatore può includere:
Per l'identificazione delle parti, gli acquirenti dovrebbero quindi evitare di fare affidamento solo sull'apparenza. Il modello di trasmissione, il riferimento OEM, le dimensioni dei componenti, la posizione della scanalatura, il profilo della faccia di contatto e l'interfaccia della molla possono essere tutti necessari per confermare se due blocchi di spinta visivamente simili sono effettivamente compatibili.
Quando il conducente sposta la leva del cambio, il meccanismo del selettore aziona la forcella del cambio, che sposta il manicotto del sincronizzatore verso la marcia selezionata. Prima che il manicotto possa innestare completamente i denti dell'ingranaggio, il sincronizzatore deve ridurre la differenza di velocità tra i componenti rotanti.
Il ruolo esatto del blocco di spinta dipende dal design del sincronizzatore. In molte disposizioni, il meccanismo a chiave, puntone o blocco di spinta aiuta a trasferire la forza assiale controllata all'interno del sincronizzatore e aiuta l'anello sincronizzatore a entrare in contatto con il cono dell'ingranaggio. L'attrito tra l'anello e il cono accelera o decelera i componenti fino a quando le loro velocità diventano sufficientemente vicine per l'innesto.
La sequenza di cambio semplificata è:
Forcella del cambio → movimento del manicotto del sincronizzatore → azione del blocco di spinta/chiave → anello del sincronizzatore e contatto del cono → adattamento della velocità → innesto dei denti.
Un blocco di spinta prodotto correttamente contribuisce quindi a garantire movimenti, precarichi e tempi di sincronizzazione coerenti. Un gioco eccessivo, una geometria distorta, superfici di contatto danneggiate o un montaggio errato possono modificare la rapidità di risposta del sincronizzatore e aumentare lo sforzo di cambio o lo shock di innesto.
Tuttavia, uno scarso spostamento non dovrebbe mai essere attribuito al solo blocco di spinta. Anelli sincronizzatori, manicotti, mozzi, molle, ingranaggi, forcelle del cambio, cuscinetti e lubrificante della trasmissione possono produrre sintomi simili.
Poiché il blocco di spinta entra ripetutamente in contatto con altri componenti del sincronizzatore, le sue superfici di lavoro possono usurarsi gradualmente. L'ispezione è particolarmente importante durante la ricostruzione della trasmissione perché un blocco di spinta danneggiato può essere trascurato quando l'attenzione è focalizzata solo sull'anello sincronizzatore.
| Condizione osservata | Possibile effetto | Cos'altro da ispezionare |
| Superficie di contatto lucida o incassata | Precarico sincronizzatore modificato o risposta ritardata | Anello, manicotto e molla |
| Usura dei gradini o formazione di scanalature | Movimento limitato o incoerente | Slot del mozzo e superfici di accoppiamento |
| Bordo scheggiato | Innesto irregolare o rumore metallico | Denti della manica e detriti sciolti |
| Blocco piegato o distorto | Impegno e aumento dello sforzo di spostamento | Allineamento mozzo, forcella e assemblaggio |
| Usura irregolare | Carico asimmetrico | Condizioni della molla e allineamento del sincronizzatore |
I sintomi di guida più comuni possono includere cambi di marcia difficili, innesto ritardato, collisione delle marce, resistenza anomala sulla leva del cambio, tintinnio o sincronizzazione incompleta. Questi sintomi sono indizi diagnostici piuttosto che la prova del fallimento del push-block.
Durante una ricostruzione, i tecnici dovrebbero confrontare tutti i blocchi di spinta nel gruppo, ispezionare le molle di ritenzione, controllare il libero movimento all'interno delle fessure del mozzo e misurare i giochi rilevanti secondo le specifiche di servizio del produttore della trasmissione.
Il metodo di produzione ha un effetto diretto sui costi di produzione, sulla ripetibilità dimensionale, sull'utilizzo dei materiali e sulle prestazioni meccaniche. Un blocco di spinta potrebbe teoricamente essere prodotto principalmente tramite lavorazione meccanica, ma la produzione automobilistica in grandi volumi spesso trae vantaggio dalla formazione della forma base prima della finitura di precisione.
Per i suoi blocchi push sincronizzatori, OnRoll utilizza una combinazione di ricalcatura e lavorazione a freddo . L'azienda afferma che questo approccio ha lo scopo di ridurre i costi di produzione e migliorare l'efficienza pur mantenendo la resistenza meccanica richiesta dalla parte.
Un tipico percorso di produzione può includere:
La formatura a freddo può garantire un migliore utilizzo del materiale rispetto alla lavorazione di un componente completo da materiale solido. Può anche ridurre i tempi di lavorazione in grandi cicli di produzione. Tuttavia, superfici di contatto complesse e dimensioni funzionali ridotte richiedono ancora operazioni secondarie controllate, motivo per cui la combinazione di formatura e lavorazione è particolarmente utile per i componenti di trasmissione.
Non esiste un tipo di materiale, un valore di durezza o una tolleranza dimensionale universale per ogni blocco di spinta del sincronizzatore. Questi parametri sono determinati dalla progettazione del sincronizzatore, dalle condizioni di carico, dai componenti di accoppiamento, dal processo di produzione e dal disegno del produttore del riduttore.
Le caratteristiche importanti comunemente includono:
L'obiettivo non è semplicemente quello di creare una parte che si adatti al sincronizzatore. Il componente deve inoltre muoversi correttamente, mantenere la relazione prevista con la molla e il manicotto e rimanere dimensionalmente coerente tra i lotti di produzione.
Il controllo di qualità può quindi comportare calibri dedicati, apparecchiature di misurazione dimensionale, ispezione del profilo, prove di durezza ove applicabile, controlli superficiali e valutazione funzionale. OnRoll opera sotto un Sistema di gestione della qualità IATF 16949 e precisa che la propria produzione di sincronizzatori comprende apparecchiature automatiche per il controllo dimensionale ed elastico.
Per gli acquirenti professionali, la scelta di un blocco sincronizzatore solo in base al nome del veicolo spesso non è sufficiente. Una singola piattaforma di veicolo può utilizzare trasmissioni diverse a seconda degli anni di modello, delle opzioni del motore, dei mercati o delle configurazioni della trasmissione.
Le informazioni più utili da fornire ad un fornitore includono:
Se un numero OEM non è disponibile, un disegno o un campione fisico può essere più utile che tentare di identificare il componente da una fotografia generale del cambio.
Per i progetti OEM e personalizzati, gli acquirenti devono anche valutare se il fornitore può supportare l'intero processo, dalla revisione della producibilità e degli strumenti fino alla convalida del campione e alla produzione in serie. La coerenza stabile del lotto è particolarmente importante perché piccole modifiche dimensionali nei componenti del sincronizzatore possono alterare il comportamento dell'assemblaggio anche quando le singole parti sembrano accettabili.
Piccoli segni sulla superficie non significano automaticamente che un blocco di spinta sia guasto, ma i componenti fortemente usurati, scheggiati, distorti o incrinati sono normalmente meglio sostituiti che riparati.
La lavorazione di un blocco di spinta usurato può rimuovere materiale da una superficie funzionale e modificarne il rapporto con la molla, il mozzo, il manicotto o l'anello sincronizzatore. Ulteriori smerigliature o trattamenti termici possono inoltre alterare le condizioni dimensionali originali. A meno che non esista una specifica di riparazione approvata, il ricondizionamento di un piccolo componente del sincronizzatore di precisione può introdurre maggiori incertezze rispetto all'utilizzo di un ricambio prodotto correttamente.
Durante la ricostruzione della trasmissione, le decisioni di sostituzione dovrebbero quindi basarsi sui limiti di usura e sui criteri di ispezione del produttore piuttosto che sul solo aspetto visivo.
Un blocco di spinta sincronizzatore è di piccole dimensioni ma impegnativo in termini di produzione. Formatura coerente, superfici funzionali accurate, proprietà controllate dei materiali e ispezione affidabile influenzano il modo in cui il componente si comporta all'interno del gruppo sincronizzatore.
Jiaxing OnRoll Machinery Co., Ltd. fornisce sincronizzatori e componenti di trasmissione per autoveicoli e supporta i clienti dallo sviluppo dei componenti fino alla produzione di massa. Per i progetti push-block personalizzati, gli acquirenti possono inviare un campione esistente, un riferimento della trasmissione, un numero OEM o un disegno tecnico per la valutazione.
Hai bisogno di un blocco di spinta sincronizzatore per un programma di cambio nuovo o esistente?
Contatta OnRoll per discutere di blocchi di spinta del sincronizzatore e altri componenti del cambio di precisione per auto per applicazioni OEM, aftermarket, ricostruzione e produzione di trasmissioni.
A seconda del design del sincronizzatore, il blocco di spinta funziona con il manicotto, il mozzo, la molla e l'anello del sincronizzatore per controllare il movimento e il carico durante il processo di sincronizzazione. Aiuta il gruppo a raggiungere la condizione corretta prima dell'innesto completo della marcia.
I possibili sintomi includono cambi di marcia più difficili, innesto ritardato, resistenza anomala del cambio, tintinnio o scontro degli ingranaggi. Questi sintomi possono anche essere causati da anelli sincronizzatori, manicotti, mozzi, forcelle, molle, ingranaggi o problemi di lubrificazione, pertanto è necessario ispezionare l'intero gruppo.
Non necessariamente. Diversi produttori utilizzano terminologie diverse e la geometria e la funzione possono variare a seconda dei modelli di sincronizzatori. Identificare sempre il componente utilizzando il modello di trasmissione, il disegno, il numero di riferimento e le dimensioni.
Non esiste un’unica specifica universale. Il tipo di materiale, la durezza, il trattamento termico, le condizioni della superficie e le tolleranze devono seguire il disegno tecnico del riduttore o del sincronizzatore.
La stampaggio a freddo può produrre la geometria del componente di base in modo efficiente con un buon utilizzo del materiale, mentre la lavorazione di precisione crea scanalature, profili e superfici di contatto critici. La combinazione dei due processi può essere adatta per una produzione in serie economicamente vantaggiosa di componenti di trasmissione di precisione.
Idealmente, fornire il numero OEM, il modello di trasmissione, il disegno 2D, il modello 3D, le specifiche del materiale, le tolleranze critiche, la quantità prevista e un campione fisico quando disponibile. Ciò consente al produttore di valutare la producibilità e la compatibilità in modo più accurato.
Il ricondizionamento è possibile solo quando una specifica di riparazione approvata lo consente. La rimozione del materiale può modificare le dimensioni funzionali e il precarico del sincronizzatore, quindi i blocchi di spinta di precisione danneggiati sono generalmente più sicuri da sostituire con componenti che soddisfano i requisiti di progettazione originali.
Il tuo indirizzo email non verrà pubblicato. I campi obbligatori sono contrassegnati *

(+86)-191 0581 0729
(+86)-137 5830 1558